Marquez les surfaces protégées avant de choisir un portail. Ceux-ci incluent généralement la face visible, la zone tactile du joueur, le plan debout, les caractéristiques d'accouplement et la zone d'impression. Comparez plusieurs positions de vanne en fonction de leur longueur d'écoulement, de leur transition d'épaisseur, de l'emplacement de la ligne de soudure, de la zone de dernier remplissage, du chemin de compactage et de la méthode de retrait. Un emplacement approprié remplit la pièce sans placer le témoin de porte ou un défaut d'écoulement prévisible sur une surface critique. Utilisez l'analyse de l'emplacement des portes pour sélectionner les candidats, puis confirmez le poste sélectionné avec un examen complet de remplissage et d'emballage et des échantillons moulés.
1. Quel emplacement de porte change
Une porte relie le système de glissières à la cavité. Autodesk répertorie l'apparence, la suppression des portes, la complexité de la cavité, le matériau et le volume injecté parmi les considérations de conception.[1]Ces éléments sont connectés. Une porte cachée sous un pion peut protéger le corps visible, mais elle doit quand même alimenter la base épaisse et laisser une surface debout qui peut être taillée et inspectée.
Pour un composant de jeu de société, chaque emplacement de porte candidat modifie au moins six résultats pratiques :
- Le portail visible témoigne des travaux nécessaires pour le séparer ou le garnir.
- La distance et la direction dans laquelle la matière fondue parcourt la cavité.
- L'ordre dans lequel les éléments épais et fins se remplissent et s'emballent.
- Les endroits où les fronts de flux divisés se rejoignent à nouveau.
- Les dernières zones à remplir, où l'air emprisonné peut nécessiter un chemin de ventilation.
- L'orientation du retrait et des contraintes résiduelles au sein de la pièce finie.
Une proposition de porte utile montre les six. Un point rouge sur une image CAO identifie le lieu d'entrée, mais il n'explique pas pourquoi ce point a été choisi ni quelle conséquence l'équipe a acceptée.
2. Cartographier les surfaces protégées avant de sélectionner une porte
Le logiciel peut classer les emplacements d’injection géométriquement appropriés, mais il ne sait pas quelles surfaces les joueurs voient, touchent, impriment ou utilisent pour s’adapter. Autodesk prévient qu'un emplacement hautement classé peut toujours provoquer des imperfections indésirables et recommande d'évaluer les résultats d'analyse par rapport aux limites de production.[2]
Créez une carte de restriction de porte sur la dernière révision de pièce. Utilisez des étiquettes directes plutôt qu'une note générale telle que « porte sur zone cachée ». Un composant peut avoir plusieurs zones cachées, et l'une d'entre elles peut être une surface de pose ou d'assemblage.
| Zone superficielle | Pourquoi il peut être protégé | Que préciser sur le dessin | Compromis possible |
|---|---|---|---|
| Visage cosmétique primaire | Un témoin de porte, une marque de rougissement ou de coupe reste visible pendant le jeu. | Aucune porte, coureur ou marque de coupe à l'intérieur de la limite marquée. | Déplacez l'entrée vers une arête, une face inférieure ou une face secondaire. |
| Zone d'impression ou de peinture | Un témoin peut interrompre l’illustration, changer l’emplacement du luminaire ou affecter la couverture d’encre. | Montrez la limite de décoration terminée et l'espace libre requis. | Placez le portail en dehors de la zone décorée et approuvez d'abord la surface moulée. |
| Bord tactile du joueur | Une mauvaise coupe peut laisser une projection inconfortable ou nette. | Définir le bord contrôlé et la méthode d'inspection. | Utilisez un emplacement encastré ou une méthode de retrait qui peut être inspectée de manière cohérente. |
| Avion debout | Les matériaux résiduels peuvent faire basculer ou basculer un pion. | Identifiez l'exigence de planéité ou de stabilité et l'anneau de contact réel. | Encastrez la zone du portail ou éloignez-la de la surface de contact. |
| Fonction d'accouplement | Un témoin ou une contrainte locale peut interférer avec une cheville, une douille, un bouton-pression ou une fente. | Marquez les données fonctionnelles et la surface critique d'ajustement. | Déplacez le portail vers un mur non accouplé et vérifiez l'emballage au niveau de l'élément. |
| Fin détail décoratif | Un trajet d'écoulement long ou restreint peut laisser la pointe incomplète. | Identifiez les détails à remplir absolument et l’apparence acceptable. | Modifiez la direction d'entrée, le type de porte ou la géométrie locale après analyse. |
La même carte aide le concepteur de moules à placer les éjecteurs et la ligne de joint. Le guide deangles de dépouille pour pièces de jeux de sociétéexplique pourquoi la direction de démoulage et les dimensions protégées doivent être fixées avant que la géométrie de moulage ne soit approuvée.
3. Tracez l'intégralité du trajet d'écoulement, pas la distance jusqu'à un point
Une courte distance en ligne droite ne garantit pas un remplissage facile. La masse fondue suit les sections de paroi disponibles, tourne autour des noyaux, se divise au niveau des trous et peut traverser des régions plus épaisses. Le guide d'emplacement des portes d'Autodesk signale les zones d'entrée minces, car elles peuvent geler avant que la pression n'atteigne une région plus épaisse, laissant cette région sous-emballée.[2]
Tracez un chemin simple depuis chaque porte candidate vers les fonctionnalités les plus importantes. Marquez la base épaisse, la tige étroite, la pointe éloignée, le trou, le symbole encastré et tout changement soudain de mur. Demandez ensuite :
- La matière fondue pénètre-t-elle dans une section capable de supporter le débit et le conditionnement requis ?
- Une section mince gèlera-t-elle avant que la pression n’atteigne une zone plus épaisse ?
- La porte dirige-t-elle un flux rapide vers un espace ouvert, où des jets peuvent se produire ?
- Quelle fonctionnalité est susceptible d’être remplie en dernier ?
- Où les fronts d’écoulement se diviseront-ils et se rencontreront-ils ?
- L’air peut-il s’échapper avant l’avancée de la fonte ?
Autodesk décrit le jet comme un flux à grande vitesse qui pénètre dans une zone ouverte sans se propager au préalable contre la paroi du moule. Ses solutions incluent le changement de position de la porte afin que la matière fondue rencontre une surface en acier, ou l'utilisation d'une forme de porte qui ralentit et répartit le flux d'entrée.[4]C'est un rappel utile que la porte a besoin d'une direction ainsi que d'un emplacement.
Un rendu peut montrer où une marque semblerait discrète. Il ne peut pas afficher le chemin de pression, la séquence de remplissage, les lignes de rencontre ou la zone d'air emprisonné. Examinez le modèle de fabrication avec les données sur les matériaux et l'épaisseur des parois.
4. Examinez les candidats à la porte par type de composant
Pions et pièces de style échecs
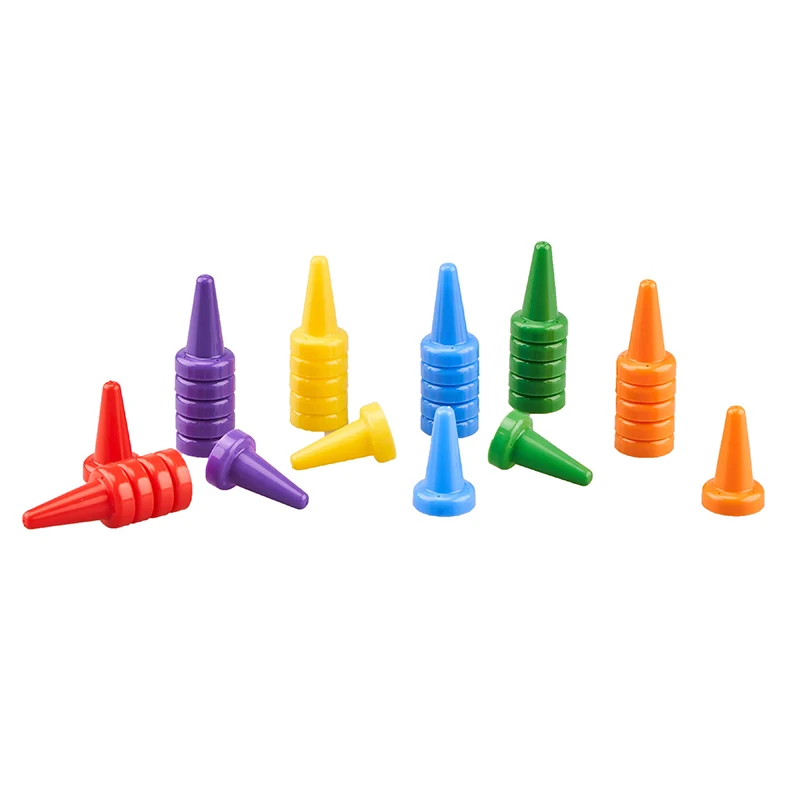
La base donne souvent au pion une surface cachée pratique, mais l'anneau de contact doit toujours rester plat. Une porte près du dessous peut également fournir un chemin direct vers la partie la plus épaisse de la pièce. L'examen DFM doit montrer comment la fonte atteint ensuite la tige étroite et le détail supérieur, où la porte est coupée, et si le témoin restant se trouve au-dessus ou en dessous du plan debout.
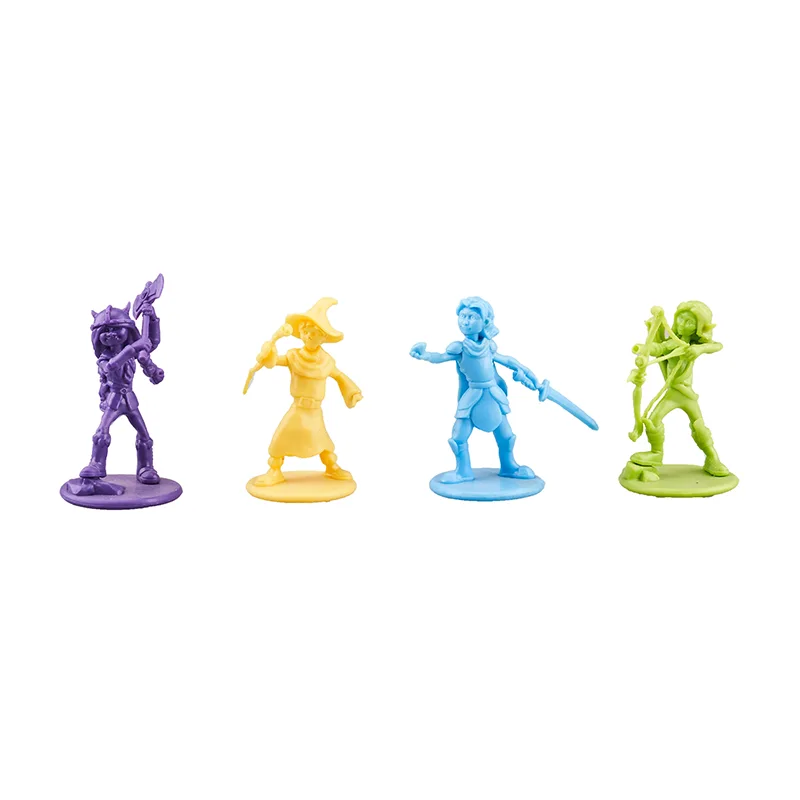
Surpions en plastique personnalisés, les proportions et les poses varient. Une porte qui fonctionne pour un simple pion rotatif peut ne pas convenir à une figurine avec un bras décalé ou un accessoire large. Traitez chaque forme moulée comme son propre problème de remplissage.
Miniatures de personnages
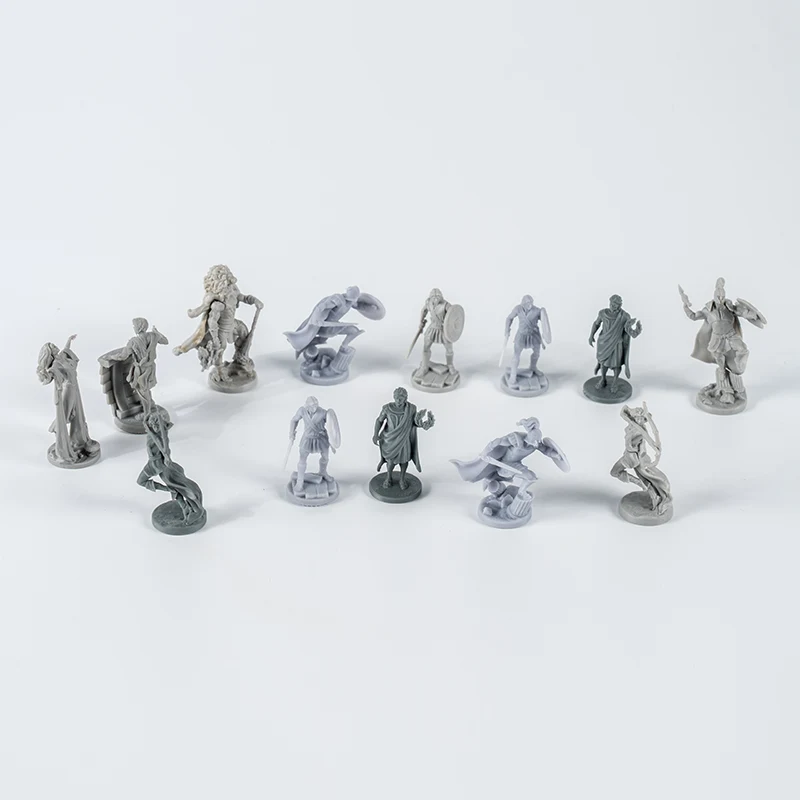
Une miniature présente souvent plusieurs traits fins et éloignés. Le matériel peut se diviser autour des jambes, de l'équipement et des espaces avant de rejoindre ailleurs. Une porte cachée sous la base peut préserver le corps visible mais créer un long chemin vers une main ou une arme élevée. Rapprocher l’entrée peut raccourcir ce chemin tout en plaçant une marque dans une zone plus visible.
Comparez ces conséquences avant de diviser le chiffre ou d’ajouter une autre porte. Leservice de petites figurines en plastiquecouvre les coques moulées, les joints et les pièces d'assemblage, de sorte qu'une construction en plusieurs parties peut être incluse comme option de conception lorsque le remplissage ou l'outillage en une seule pièce devient peu pratique.
Jetons et tuiles plates
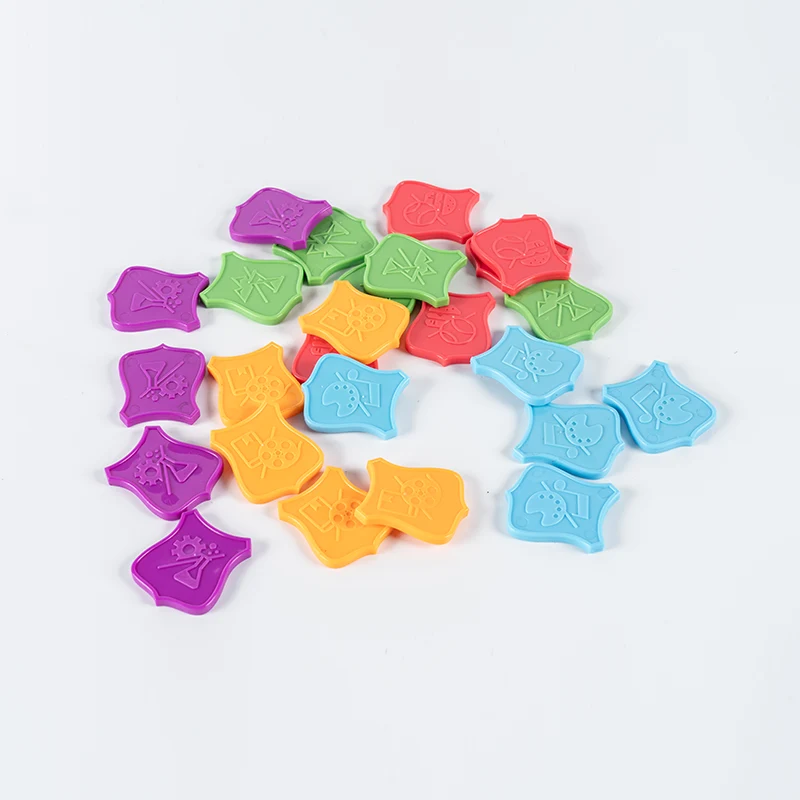
Un jeton plat peut être doté d'un bord ou d'un centre ou être alimenté via un autre agencement choisi par le concepteur du moule. La décision affecte le bord visible, la symétrie du flux et l'emplacement des lignes de rencontre autour des trous ou des symboles encastrés. Si le jeton doit s'empiler, la zone de porte ne peut pas se projeter dans la surface de localisation.
Kingke'spage de jeton en plastiquerépertorie les formes, les couleurs et les motifs imprimés personnalisés. Ajoutez la limite d'impression à la carte de restriction de porte avant l'outillage, car un changement ultérieur de décoration peut transformer une marque d'entrée auparavant acceptable en un défaut d'illustration.
Cubes, marqueurs et supports en forme de dés
Un cube a plusieurs faces visibles, il se peut donc qu’il n’y ait pas de véritable face cachée. Classez les visages par fonction de jeu et fréquence de visualisation, puis identifiez la surface pouvant accepter un témoin contrôlé. Les bords arrondis et les symboles imprimés réduisent encore davantage la surface disponible. LeCubes en plastique pour jeu de tableLa page montre les composants avec des faces plates et des bords arrondis, qui doivent tous deux être pris en compte lors de la planification du portail et du dispositif d'impression.
5. Le type et l’emplacement du portail doivent fonctionner en binôme
Le poste répond à l'endroit où le matériau entre. Le type de porte affecte la façon dont elle entre et la façon dont le coureur se sépare. Une petite entrée auto-séparante est intéressante pour de grandes quantités, mais elle nécessite néanmoins un chemin d'écoulement sûr et un témoin acceptable. Une porte plus large peut répartir le flux dans une partie plate, mais sa suppression laisse un bord plus large pour finir.
| Approche de la porte | Pourquoi cela peut être envisagé | Conséquence visible | Questions pour le DFM |
|---|---|---|---|
| Porte de bord | Entrée simple depuis la ligne de joint dans un mur accessible. | Un témoin rogné reste sur la tranche. | Le bord peut-il être coupé sans affecter le toucher, l’ajustement ou l’illustration ? |
| Porte de tunnel ou de sous-marin | Éloigne l'entrée d'un simple bord de ligne de séparation exposé et peut se séparer lors de l'éjection. | Il reste un petit témoin à l'endroit où le tunnel atteint la pièce. | La résine et la géométrie permettent-elles une séparation fiable sans endommager la pièce ? |
| Porte à épingler ou à localiser | Fournit un petit point d’entrée et peut prendre en charge certaines configurations multi-empreintes. | Un témoin en forme de point apparaît sur la surface fermée. | La note est-elle acceptable et la disposition des outils justifie-t-elle la complexité supplémentaire ? |
| Porte en éventail ou à onglet | Répartit l'entrée sur une zone plus large ou conserve certaines perturbations d'entrée sur une languette amovible. | Une ligne de coupe plus large ou une languette retirée doit être finie. | Y a-t-il suffisamment de bords non esthétiques et comment la languette sera-t-elle retirée ? |
| Portail direct ou de type grappe | Offre un chemin court et direct vers une section substantielle. | Les marques d'entrée et de retrait peuvent être relativement importantes. | Le témoin peut-il être encastré ou placé sur une surface fonctionnelle cachée ? |
| Entrée contrôlée par pointe chaude ou par valve | Peut réduire les matériaux des canaux froids et offrir différentes options de contrôle d'entrée. | Un marquage local peut toujours rester au point d'entrée. | La quantité, la résine, les besoins de changement de couleur, l’entretien et l’apparence justifient-ils le système ? |
Ce tableau est un outil de sélection et non une spécification de porte. Les conseils de traitement du fournisseur de résine sélectionné et l'analyse du constructeur de moules doivent définir les dimensions et les détails. INEOS note pour le polypropylène que l'emplacement du point d'injection doit permettre un modèle de remplissage équilibré et diriger généralement le flux des sections épaisses vers les sections minces.[5]Ce conseil s’applique au matériau couvert par son guide, pas automatiquement à chaque ABS ou résine spéciale.
6. Prédire les lignes de soudure et les pièges à air depuis la porte
Les fronts d'écoulement se rencontrent lorsque le matériau se divise autour d'un trou, d'un insert ou d'un élément obstruant. Plusieurs portes créent également des zones de rencontre. Autodesk indique que ces lignes peuvent être visibles ou structurellement plus faibles et recommande de les éloigner des zones nécessitant de la résistance ou un aspect lisse.[3]
Pour les pièces de jeu, marquez les lignes de rencontre probables sur :
- Bras fins, armes, clips et autres détails chargés.
- Visages de personnages et larges panneaux cosmétiques.
- Zones imprimées ou peintes où un trait peut rester visible.
- Fonctionnalités Snap, emplacements pour cartes et pièces flexibles lors de l'utilisation.
- Composants clairs ou de couleur claire où les marques d'écoulement peuvent être plus faciles à voir.
La même carte de flux identifie l'endroit où l'air est poussé à mesure que la cavité se remplit. Une poche remplie en dernier derrière un symbole en relief ou à la pointe d'une miniature peut nécessiter une voie d'aération. Le déplacement de la porte peut améliorer une zone et créer un nouveau piège à air ailleurs, c'est pourquoi la porte et la ventilation doivent être examinées ensemble.
Kingke'sguide sur les défauts de moulage par injection dans les petites pièces de jeutraite les tirs courts, les lignes de soudure et les marques de brûlure comme des symptômes nécessitant un examen conjoint de la géométrie, de l'emplacement de la porte, de la ventilation, de la résine et des paramètres du processus.
La simulation peut montrer où les fronts peuvent se rencontrer. Le résultat du moulage dépend également du matériau et des conditions de fabrication. Utilisez la prédiction pour protéger les zones critiques, puis confirmez l’apparence et la fonction avec des échantillons.
7. Préciser le témoin du portail et la méthode de retrait
Chaque porte laisse des preuves. Le coureur se brise, se cisaille ou est rogné à un endroit défini. Ce qui reste peut être une petite projection, un creux, une marque blanchissante ou une tache de texture perturbée. Le qualifier de « non visible » ne suffit pas pour approuver la production.
Le dessin ou l’échantillon standard doit identifier :
- La zone de porte autorisée avec une limite claire.
- Que le portail se sépare automatiquement ou nécessite une coupe secondaire.
- La direction à partir de laquelle le témoin sera inspecté.
- Surfaces fonctionnelles dans lesquelles le témoin ne doit pas traverser ou dépasser.
- Si la coupe peut exposer une différence de couleur ou de brillance.
- L'échantillon physique approuvé qui représente un retrait acceptable.
Pour un pion debout, utilisez une surface de référence plate lors de l'approbation. Pour un jeton, empilez-le avec des homologues de production. Pour un cube imprimé, vérifiez que la zone de porte n'interfère pas avec l'assise des luminaires ou l'orientation de l'œuvre d'art. Ces tests convertissent une note cosmétique abstraite en un contrôle de produit reproductible.
8. Les moules multi-empreintes et familiaux ajoutent un problème d’équilibre
Une porte adaptée à une cavité ne garantit pas que chaque cavité se remplit dans des conditions compatibles. La longueur des coureurs, la géométrie de la cavité, la taille de la porte et les sections de mur façonnent la résistance le long de chaque chemin. Dans un moule qui répète la même pièce, comparez le remplissage et le garnissage d'une cavité à l'autre. Dans un moule familial, différents composants peuvent se comporter très différemment même lorsqu’ils partagent la même matière et la même couleur.
L'article surmoules familiaux versus moules séparésexplique le compromis de production. Les pièces placées dans une même famille d'outils doivent partager une fenêtre de processus compatible. Un jeton fin, un pion épais et une miniature détaillée peuvent nécessiter des emplacements d'entrée et un comportement d'emballage différents.
Pour une proposition de configuration multi-empreintes, demandez au rapport DFM d'afficher :
- Le chemin du coureur et la porte attribués à chaque cavité.
- Que la mise en page soit naturellement équilibrée ou nécessite des restrictions adaptées.
- Ordre de remplissage prévu et zone en dernier à remplir dans chaque cavité.
- Différences de pression et de remplissage prévues entre les cavités.
- Comment l’identité de la cavité sera conservée lors de l’inspection des échantillons.
- Qu’un composant difficile contrôle le cycle ou compromette les autres.
Kingke'spage de conception de moules à injection de précisioncomprend la disposition des cavités, la conception des canaux, la ventilation et l'éjection dans le cadre de la conception du moule. Ces éléments doivent apparaître comme une seule proposition connectée plutôt que comme des captures d'écran distinctes.
9. Liste de contrôle DFM pour l'emplacement des portes
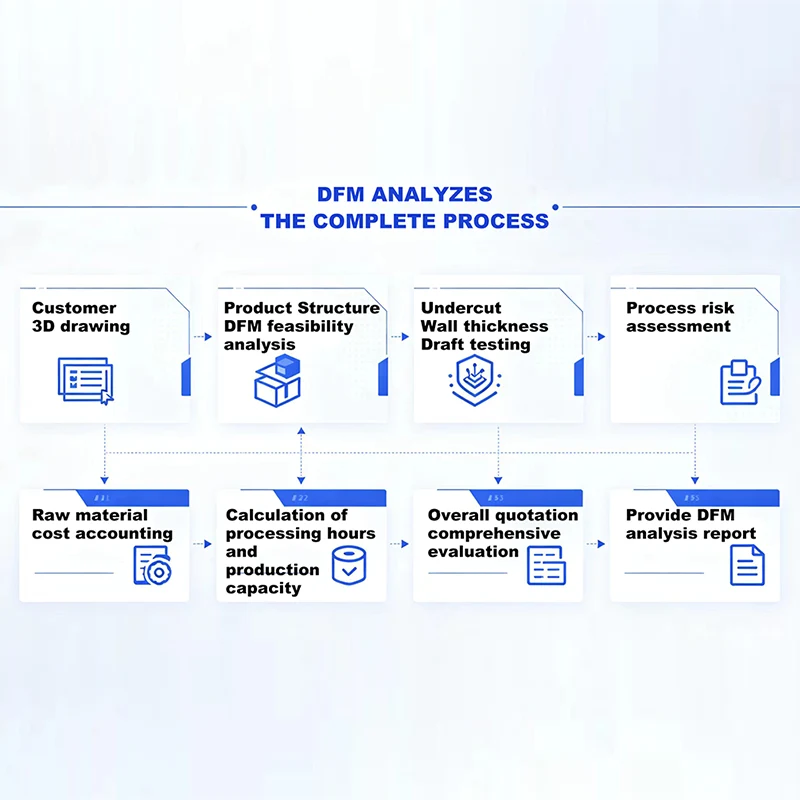
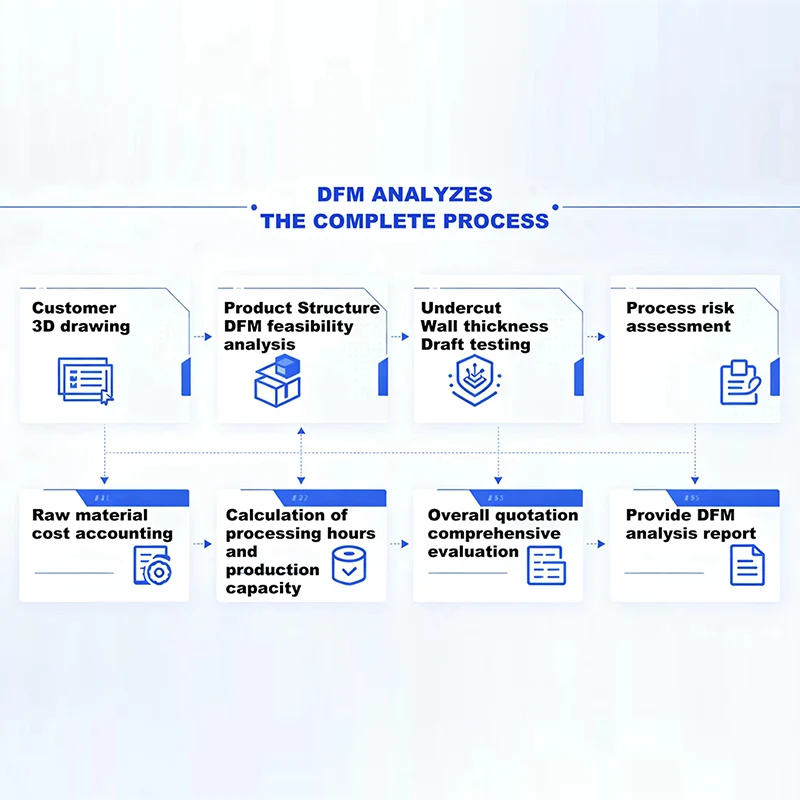
Kingke'sService d'analyse DFMcouvre l'épaisseur des parois, le piégeage de l'air, les surfaces de joint, la disposition des cavités, le refroidissement, l'éjection et la structure du moule. L'examen de porte doit relier ces éléments aux dernières exigences du produit.
| Livrable DFM | Ce à quoi il devrait répondre | Approbation de l'acheteur |
|---|---|---|
| Carte des surfaces protégées | Où les portes et les marques de coupe sont interdites ou restreintes. | Confirmer les zones cosmétiques, tactiles, d'ajustement, de position debout et de décoration. |
| Comparaison des portes des candidats | Pourquoi le point proposé fonctionne mieux que les alternatives réalistes. | Acceptez le compromis choisi et l’emplacement final. |
| Examen du remplissage et de l'emballage | Comment le matériau sélectionné est censé se remplir et recevoir une pression de maintien. | Confirmez que les entrées de simulation correspondent à la résine prévue et à la révision de la pièce. |
| Carte des lignes de soudure et du dernier remplissage | Là où les fronts se rencontrent et où l'air peut avoir besoin de s'échapper. | Vérifiez ces zones par rapport aux exigences de résistance et d’apparence. |
| Concept de portail et de coulisse | Quel type de portail, disposition des glissières et méthode de séparation seront utilisés. | Confirmer le témoin visible et l'opération post-moulage. |
| Examen de l'équilibre de la cavité | Que des cavités répétées ou différentes se remplissent dans des conditions compatibles. | Approuver le plan de la cavité et la méthode d’identification des échantillons. |
| Dossier de révision | Quelle proposition de CAO, de résine, de couleur et de porte le rapport évalue. | Assurez-vous que tous les documents publiés comportent des révisions correspondantes. |
Autodesk décrit l'analyse de l'emplacement des portes comme une étape préliminaire et indique qu'une analyse complète devrait la suivre.[2]Une carte thermique d'emplacement approprié réduit la recherche. Il n'approuve pas le moule par lui-même.
L’acheteur n’a pas besoin de dicter les dimensions du portail. L'acheteur doit communiquer les surfaces protégées et approuver les conséquences visibles et fonctionnelles. Le concepteur de moules peut ensuite dimensionner et affiner la porte en fonction de la résine, de la géométrie de la pièce et du plan de production.
10. Approuver le portail sur pièces moulées
Inspectez les échantillons avant de considérer la proposition de porte comme terminée. Utilisez des pièces étiquetées de chaque cavité et conservez la résine de production, la couleur et la révision du processus avec le dossier d'inspection. Un témoin de porte qui semble acceptable sur un échantillon naturel peut paraître différent après un changement de couleur ou un traitement de surface.
Vérifiez les éléments suivants :
- La zone de la porte se trouve à l’intérieur des limites de l’emplacement approuvé.
- La séparation automatique ou le détourage manuel ne déchire pas la pièce.
- Le témoin restant n'affecte pas le toucher, la position debout, l'empilement ou l'ajustement.
- Il n'y a pas de jet, de rougissement, de remplissage court ou de brûlure évident à proximité du trajet d'écoulement.
- Les zones de lignes de soudure prévues répondent aux normes d'apparence et de fonctionnalité.
- Chaque cavité produit un résultat acceptable selon le processus approuvé.
- L'échantillon décoré répond toujours aux exigences de placement d'impression ou de peinture.
Si un défaut apparaît, enregistrez sa cavité, son emplacement exact et sa direction. N'agrandissez pas et ne déplacez pas le portail à cause du seul symptôme. Examinez d'abord le modèle de remplissage, la ventilation, le matériau et le processus. Une modification qui corrige un plan court peut déplacer une ligne de soudure ou créer un témoin plus visible.
Pour les projets passant du prototype à l'outillage, Kingke'sservice de moulage par injection plastiquecouvre la conception d'outils personnalisés, les tests de moules et la validation d'échantillons pour les pièces en plastique. Envoyez ensemble la CAO finale, la liste des composants, la demande de résine, le plan de couleurs et la carte des surfaces protégées.
Questions fréquemment posées
Où doit être placé le portail sur une pièce de jeu en plastique ?
La porte doit entrer à un endroit qui permet le remplissage et l'emballage tout en gardant la marque de la porte à l'écart des surfaces protégées esthétiques, tactiles, ajustées et debout. La meilleure position dépend de la géométrie de la pièce, de l'épaisseur de la paroi, de la résine, de la disposition de la cavité et des emplacements attendus des lignes de soudure et des pièges à air. Il doit être confirmé par DFM et analyse de remplissage plutôt que choisi uniquement sur la base de l'apparence.
Un portail peut-il être complètement invisible sur un composant de jeu de société ?
Chaque porte laisse des traces de l'endroit où le matériel est entré ou de l'endroit où le coureur s'est séparé. La marque peut souvent être déplacée vers une face inférieure, un bord, un renfoncement ou une languette amovible, puis contrôlée par le type de porte et la méthode de découpage. Le dessin doit indiquer quelles surfaces sont protégées et quel témoin de porte est acceptable.
Pourquoi l'emplacement de la porte affecte-t-il les lignes de soudure ?
La porte détermine le point de départ du flux de matière fondue. Lorsque le flux se divise autour d'un trou ou d'un élément, ou lorsque le matériau entre par plusieurs portes, les fronts se rejoignent ailleurs dans la cavité. Le déplacement de la porte modifie ces chemins et peut déplacer la ligne de rencontre vers une zone moins visible ou moins stressée.
Une porte plus petite est-elle toujours préférable pour une petite pièce de jeu ?
Non. Une porte plus petite peut laisser un témoin plus petit et se séparer plus facilement, mais elle peut également augmenter la restriction du débit, geler plus tôt ou créer un cisaillement excessif pour la résine sélectionnée. La taille, le type et l'emplacement de la vanne doivent être évalués ainsi que la paroi partielle, la longueur du flux, le besoin de garniture et la méthode de retrait.
L'acheteur doit-il approuver l'emplacement de la porte avant l'outillage ?
Oui. L'acheteur doit approuver la position proposée de la porte, les surfaces protégées, les zones de lignes de soudure probables et la méthode de retrait de la porte pendant le DFM. L'échantillon moulé confirme ensuite le témoin réel de la porte, l'apparence de la surface, les dimensions et la fonction avant la production en série.
Besoin d'un examen de l'emplacement de la porte avant l'outillage ?
Envoyez le dernier modèle 3D, la résine sélectionnée, les quantités de composants, les notes cosmétiques, les limites de décoration et les exigences fonctionnelles. Kingke peut comparer les candidats portes dans le cadre d'un examen plus large du DFM et de la structure du moule.
Demander un examen DFM