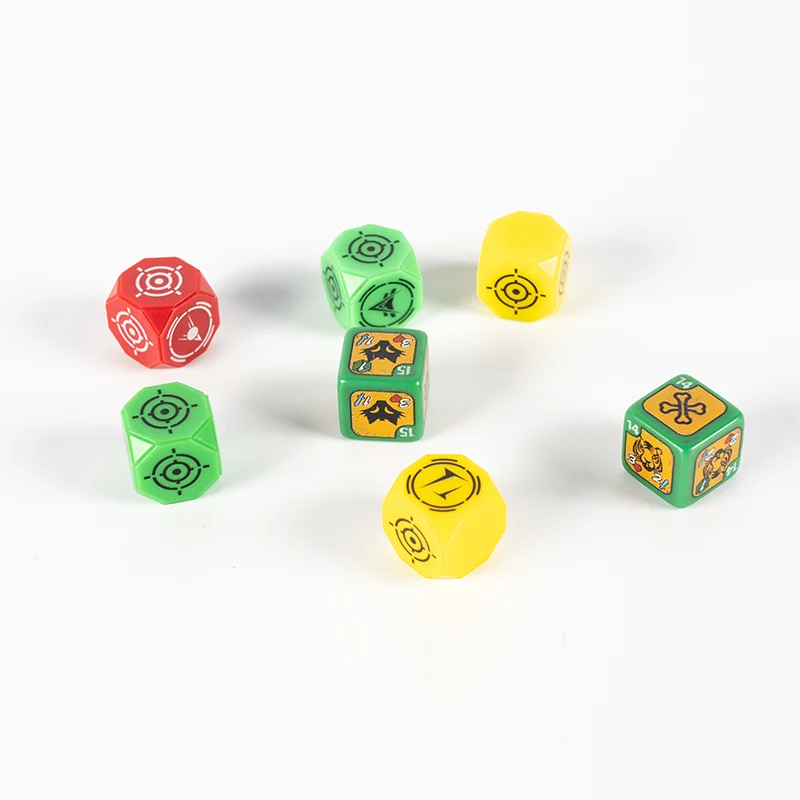
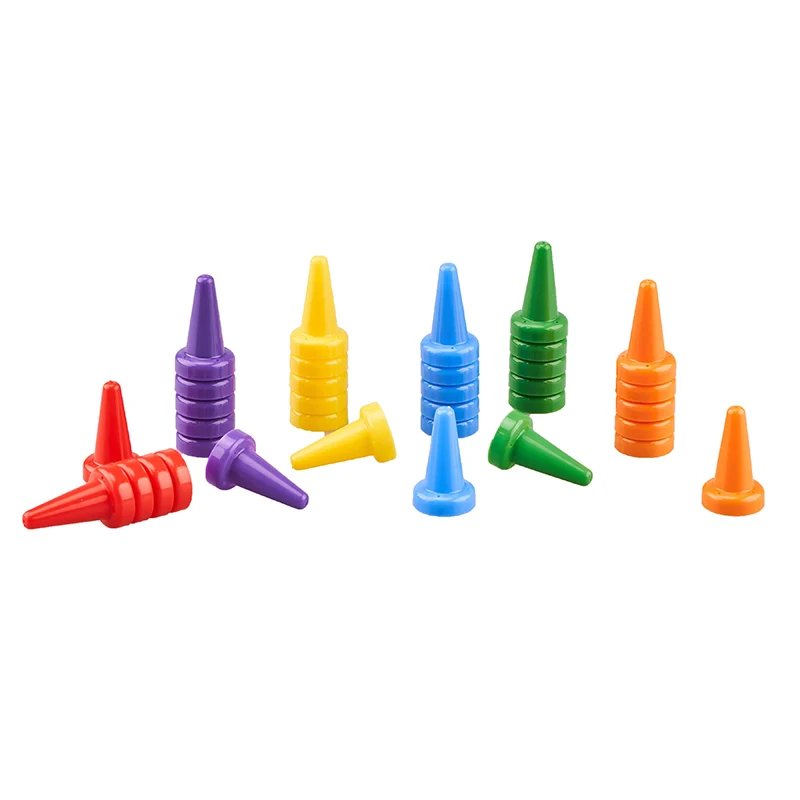
Une pièce de jeu peut paraître solide tout en se comportant comme plusieurs pièces différentes lors du moulage. Une base épaisse retient la chaleur. Une tige étroite restreint le débit. Un emblème en relief crée une masse locale derrière un visage visible. La conception de l'épaisseur de paroi relie ces régions afin que la cavité puisse se remplir, se refroidir et se rétrécir sans transformer le produit en problème d'évier ou de déformation.
Réponse rapide
Choisissez une épaisseur de paroi nominale pour la coque principale, puis cartographiez chaque région plus fine ou plus épaisse. Éliminez les bases lourdes et les masses solides là où la géométrie cachée le permet. Utilisez des nervures, des goussets et des bossages pour assurer un maintien local sans recréer un bloc épais à leurs racines. Mélangez progressivement les modifications requises et examinez la carte murale avec la résine sélectionnée, la position de la porte, la disposition du refroidissement et les surfaces cosmétiques. Il n’existe pas de numéro universel sûr pour chaque pion, jeton ou figurine.
1. Commencez avec un mur nominal, pas une plage aléatoire
La paroi nominale est l'épaisseur de base de la coque moulée principale. Il donne au concepteur et à l'ingénieur du moule une référence commune pour les nervures, les bossages, les transitions et les exceptions locales. Ce n'est pas une promesse que chaque point d'une miniature sculptée mesurera exactement la même chose.
Autodesk décrit l'épaisseur de paroi uniforme comme la direction privilégiée, car l'épaisseur affecte à la fois le remplissage et le refroidissement. Les zones minces résistent à l'écoulement et peuvent rester vides. Les zones épaisses refroidissent plus lentement et peuvent contribuer à l’affaissement ou au gauchissement.[1]La tâche de conception consiste à contrôler les exceptions plutôt que de prétendre qu’elles n’existent pas.
Définissez la paroi nominale une fois que les entrées suivantes sont connues :
- La qualité exacte de la résine ou un dossier de performances clair pour la sélection des matériaux.
- Le chemin d'écoulement le plus long attendu à partir de la porte proposée.
- Les exigences de rigidité, de choc, de flexion et d’assemblage.
- Les faces visibles, les zones de texture et de décoration.
- L'échelle globale du composant et le plus petit détail à remplir.
- Le nombre de cavités prévu et le processus de production.
Un dessin marqué uniquement « ABS/PP » ne fournit pas suffisamment d'informations. Les familles de résines contiennent des qualités présentant différents écoulements, retraits et comportements mécaniques. Le guide deABS versus PP pour les composants de jeux de sociétéexplique pourquoi l'application et la nuance exacte doivent être prises en compte avant l'outillage.
2. Les sections fines et épaisses échouent de différentes manières
Une fine région peut geler avant que la cavité ne soit pleine. Le résultat peut être un tir court, une marque d'hésitation ou une zone nécessitant une pression de remplissage plus élevée. Une région épaisse crée un problème de timing différent : la peau extérieure se solidifie tandis que le centre reste chaud et continue de rétrécir.
Autodesk attribue les marques d'enfoncement et les vides internes à un retrait localisé sur des sections épaisses sans compensation suffisante. Les nervures, bossages et congés internes peuvent créer ces masses locales du côté opposé d'un mur visible.[2]Un ajustement du processus peut améliorer l’emballage, mais il ne peut pas faire disparaître un bloc de plastique mal placé.
| Condition d'épaisseur | Probable souci de moisissure | Symptôme de pièce de jeu | Premier contrôle de conception |
|---|---|---|---|
| Chemin d'écoulement long et fin | Le front de fusion perd de la chaleur et de la pression avant d'atteindre la fin. | Lame, main, bord ou bord étroit du jeton incomplet. | Examinez ensemble la porte, le comportement d'écoulement de la résine et le mur local. |
| Étape brusque de fin à épaisse | Le débit et le refroidissement changent soudainement en un seul endroit. | Ligne visible, distorsion ou différence d'emballage locale. | Remplacez la marche par une transition progressive là où la géométrie le permet. |
| Base lourde et solide | Le centre refroidit et rétrécit plus tard que la peau extérieure. | Évier, vide interne, refroidissement prolongé ou plan debout déformé. | Noyez le dessous caché et préservez une coque contrôlée. |
| Racine de côte lourde | La nervure et le mur se combinent en une section épaisse locale. | Dépression sur le visage cosmétique opposé. | Réduisez l’épaisseur des nervures et inspectez le rayon de la racine. |
| Patron attaché à un mur | La jonction crée une masse plus grande que chacune des entités seules. | Évier près d’une cheville, d’un élément de vis ou d’un poteau de montage. | Éloignez le patron et connectez-le avec des supports plus fins. |
| Jeton plat inégal | Différentes régions se refroidissent et rétrécissent de différentes quantités. | Curling, balancement ou mauvais empilement. | Épaisseur de la carte sur tout le visage, y compris les icônes et les bordures en relief. |
3. Créez une carte d'épaisseur de mur avant de modifier le modèle
Un dessin en coupe montre une coupe. Une analyse de l'épaisseur de paroi montre l'épaisseur locale dans toute la pièce tridimensionnelle. Utilisez les deux. La carte des couleurs trouve des masses inattendues autour des coins et des intersections ; Les sections expliquent comment ces régions ont été créées.
Classez chaque zone comme nominale, intentionnellement mince, intentionnellement épaisse ou non résolue. Ajoutez ensuite une raison. "Épais pour l'équilibre" est utile. « Épais parce que la sculpture originale était solide » n'est pas une exigence du produit.
La carte doit identifier :
- Le mur nominal et la base de tolérance utilisés pour l'examen.
- Les chemins critiques les plus fins et les détails éloignés.
- Les masses locales les plus épaisses, y compris les intersections cachées.
- Côtes, bossage, gousset et racines logo en relief.
- Zones où le matériau change brusquement de direction.
- La porte, la zone de dernier remplissage et le chemin d'emballage prévu.
- Faces cosmétiques sur le côté opposé de chaque élément interne.
Ne jugez pas une miniature uniquement par sa surface extérieure. Un col étroit peut contenir un gros noyau solide tandis qu'une cape large peut être une coque mince. La carte d'épaisseur révèle la section de matériau rencontrée par la fonte et le système de refroidissement.
4. Noyau de bases lourdes et de masses solides depuis une face cachée
Le carottage retire le plastique du centre d’un élément épais tout en laissant la forme extérieure. Pour un pion, l'ouverture peut se trouver sous la base. Pour une miniature, une coque peut remplacer un torse solide là où l'outillage et la stratégie de séparation le permettent. Pour un support, des poches sous une plate-forme épaisse peuvent réduire le matériau sans modifier la surface supérieure.
Le guide de conception de moules d'Eastman recommande de creuser des sections épaisses lorsqu'il est autrement difficile d'obtenir des parois uniformes. Il note également que le modèle de carottage peut incorporer des nervures, des goussets et des bossages.[4]Il s’agit d’une refonte structurelle et non d’une opération de soustraction aveugle.
Vérifiez ces conséquences avant d'approuver une base creuse :
- Stabilité debout :Gardez l'anneau de contact réel plat et exempt de toute interférence de grille ou d'éjecteur.
- Poids perçu :confirmez que l’échantillon le plus clair semble toujours approprié pendant la lecture.
- Chemin d'impact :conserver suffisamment de structure entre la tige, la coque et le bord de la base.
- Libérer:ajoutez un tirage approprié aux nouveaux murs intérieurs et évitez les contre-dépouilles cachées.
- Refroidissement:donner au concepteur du moule l'accès pour refroidir les régions lourdes restantes.
- Apparence:inspectez la surface extérieure visible sur la structure creuse et nervurée.
Si le jeu nécessite un poids supplémentaire, ne présumez pas qu’une masse en plastique solide est la seule option. L'équipe produit peut comparer les changements de géométrie avec un insert séparé ou une autre construction approuvée. Tout plan d’insertion nécessite son propre assemblage, sa rétention et son propre examen de sécurité.
La coque doit encore remplir, soutenir la pièce et survivre à son utilisation. Retirez la masse concentrée, puis vérifiez le nouveau chemin d’écoulement, la rigidité, l’équilibre et les conditions d’éjection.
5. Utilisez des nervures et des bossages sans reconstruire la section épaisse
Les nervures ajoutent de la rigidité en modifiant la forme d'une section. Un bossage fournit une caractéristique cylindrique pour l'alignement, la fixation ou une autre fonction locale. Les deux peuvent réduire le besoin d’un mur principal plus épais, mais tous deux créent également des intersections de matériaux.
Stratasys recommande de conserver une nervure plus fine que la paroi nominale et signale une limite de départ générale de 60 % pour la base de la nervure. Le même guide applique un point de départ similaire aux murs de bosses.[3]Eastman donne un point de départ d'environ une demi-paroi pour ses polymères.[4]Il s’agit de guides de conception qualifiés et non de limites d’acceptation universelles. La résine, la finition, la hauteur des nervures, la position du portail et la face opposée peuvent modifier le résultat.
Examinez une côte ou un patron avec cinq questions distinctes :
- La caractéristique est-elle nécessaire pour la rigidité, l’alignement ou l’assemblage ?
- Sa base est-elle plus fine que le mur auquel elle rejoint ?
- Le rayon de la racine réduit-il le coin abrupt sans créer une nouvelle masse lourde ?
- Le flanc a-t-il suffisamment de tirage pour le relâchement ?
- Quelle surface cosmétique se trouve directement en face de la jonction ?
Un bossage poussé contre un flanc combine les deux épaisseurs en un seul coin. L'éloigner et le joindre avec des goussets plus fins peut préserver le soutien tout en réduisant la masse locale. Les vues en coupe doivent montrer l'intersection complète ainsi que le diamètre du bossage.
6. Mélanger les transitions d'épaisseur là où la géométrie doit changer
Certaines variations sont inévitables. Une tige de pion doit rencontrer sa base. Un bord symbolique peut nécessiter un rebord. Un titulaire de carte a besoin d'un chemin de chargement plus épais près de la fente. Le problème réside dans l’étape abrupte, où le comportement d’écoulement et de refroidissement change à une limite nette.
Utilisez une transition effilée, courbe ou étagée là où la forme du produit le permet. Le changement doit être suffisamment long pour que le chemin de fusion et la rigidité de la section changent progressivement. Il n'existe pas de longueur de transition unique adaptée à chaque matériau et à chaque géométrie. Affichez donc la section avant et après dans le rapport DFM.
Les filets intérieurs doivent également être retenus. Un rayon peut améliorer l'écoulement et réduire une forte concentration de contraintes, mais un rayon surdimensionné à l'intersection d'un mur ajoute de la matière au coin. Inspectez l’épaisseur locale après l’application des congés. Le mélange CAO visuellement le plus lisse n’est pas automatiquement la section moulée la plus uniforme.
Les congés, chanfreins, logos en relief et opérations de coque peuvent modifier la carte murale. Un premier modèle propre ne prouve pas que le modèle publié reste uniforme.
7. L’épaisseur du mur et l’emplacement de la porte doivent être examinés ensemble
La porte détermine où la matière fondue entre et comment la pression de maintien atteint les régions plus épaisses. Une fine section entre la porte et une base lourde peut geler en premier, limitant la pression disponible pour compenser le retrait ultérieur de cette base. Le déplacement de la porte peut faciliter l'emballage, mais cela peut également déplacer le témoin de la porte, la ligne de soudure et l'emplacement du piège à air.
L'article suremplacements des portes pour les pièces de jeux de sociétéfournit une méthode de comparaison de candidats basée sur la marque visible, le chemin d'écoulement, la ligne de rencontre et la zone en dernier remplissage. Ajoutez la carte de l'épaisseur des murs à la même revue.
Utilisez ces contrôles combinés :
- Suivez le flux depuis la porte jusqu'à chaque fine restriction.
- Identifiez les régions épaisses qui nécessitent une pression de maintien avant que le chemin ne gèle.
- Vérifiez si les sections épaisses attirent le flux et créent un motif de remplissage déséquilibré.
- Marquez l'endroit où la modification de l'épaisseur déplace les lignes de soudure ou la dernière zone à remplir.
- Comparez les alternatives de portail sans sacrifier une face protégée ou un plan debout.
Autodesk inclut le déplacement de la porte parmi les réponses possibles aux marques d'enfoncement, car une porte plus proche peut améliorer le compactage d'une zone épaisse.[2]Les mêmes directives préviennent qu’une correction peut introduire un autre problème. La géométrie, la porte, le canal et le processus nécessitent une révision conjointe.
8. Vérifiez la qualité exacte de la résine avant de geler le mur
L'épaisseur de la paroi est une relation entre la géométrie et le flux de matériaux. Deux qualités de résine de la même famille peuvent nécessiter des décisions différentes car leur viscosité, leur retrait, leur rigidité, leur charge et leur résistance aux chocs diffèrent. Les colorants et le contenu recyclé peuvent également modifier le comportement de production et l'apparence, c'est pourquoi les spécifications d'achat finales sont importantes.
Utilisez une fiche technique du matériau et les connaissances du processus du mouleur pour confirmer :
- Plage d’épaisseur de paroi recommandée pour le grade exact.
- Comportement du flux sur le trajet prévu et la disposition des portes.
- Données sur le retrait du moule et question de savoir si la direction est importante.
- Rigidité et impact attendus au niveau de la section prévue.
- Exigences de surface, de coloration, d’impression et de collage.
- Toute condition de conformité ou d'utilisation finale fournie par l'acheteur.
Kingke'scomposants en plastique de jeu de sociétéLa gamme comprend des formes, des couleurs, des textures et des motifs imprimés personnalisés. Ces choix devraient parvenir à l'examen de l'épaisseur des murs dès le début, car une surface cosmétique peut rendre un petit évier plus visible, tandis qu'une zone d'impression peut nécessiter une meilleure planéité qu'une partie non décorée.
9. Appliquer la logique par type de pièce de jeu
Pions et figures debout
Commencez par la section de la base à la tige. Une base lourde peut contribuer à la stabilité, mais une masse solide peut refroidir différemment de la tige. Si possible, faites le noyau par le dessous, conservez un anneau de contact plat et utilisez des sections pour montrer comment la charge se déplace de la tige vers la coque. Surpions en plastique personnalisés, la pose et la proportion peuvent modifier ce chemin de charge.
Miniatures aux détails fins
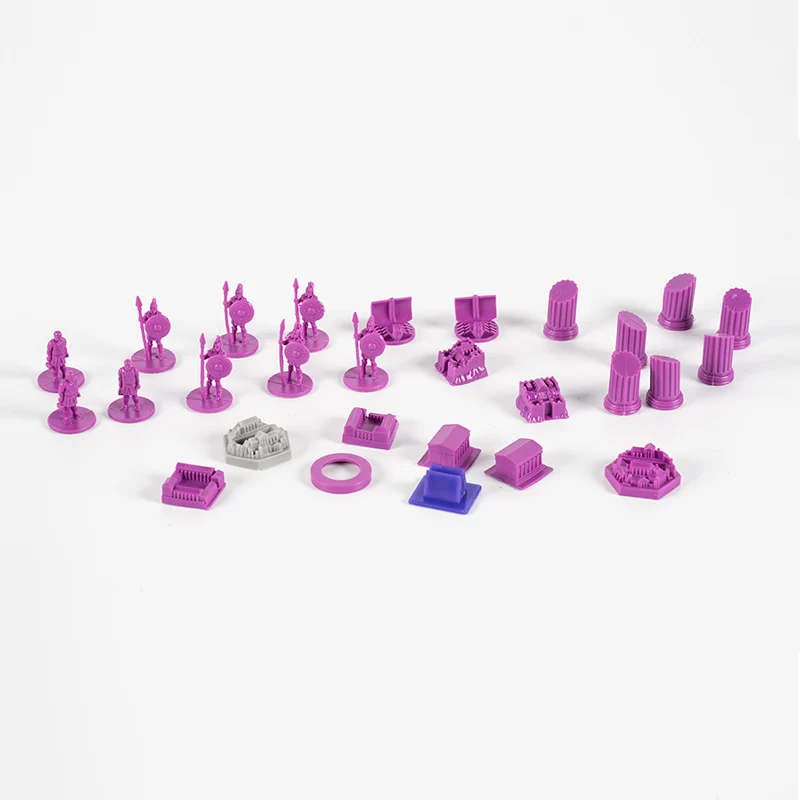
Cartographiez le chemin d'écoulement vers les bords des armes, des cheveux et des vêtements. Un détail peut être suffisamment épais pour exister en CAO mais trop restrictif à sa racine ou trop éloigné de la porte pour le matériau sélectionné. L'épaississement de la pointe seul peut ne pas aider si la matière fondue ne peut pas l'atteindre. Vérifiez tout le chemin depuis le corps ou la base.
Jetons et tuiles
La planéité et l'empilement rendent visibles les variations d'épaisseur à l'usage. Les symboles en relief, les panneaux artistiques en retrait, les bords et la texture peuvent modifier la section d'un jeton apparemment plat. Examinez les deux visages et éloignez les masses locales de la zone cosmétique opposée. Lepage de jeton en plastiquemontre pourquoi la forme moulée et la décoration imprimée nécessitent un seul plan d'approbation.
Cubes et accessoires rigides
Un composant en forme de cube ne doit pas nécessairement être un bloc solide. Le carottage interne peut contrôler la masse, mais la coque, les coins, les portes et les surfaces d'éjection doivent toujours être conçus comme un système. PourCubes en plastique pour jeu de table, un empilage stable et des faces imprimées utilisables sont des exigences du produit qui doivent apparaître sur la carte murale.
10. Ce que devrait montrer un examen DFM de l’épaisseur des murs
Kingke'sService d'analyse DFMrépertorie l'uniformité de l'épaisseur des parois, les nervures, le retrait, la déformation et la faisabilité des moisissures parmi ses domaines d'examen. Demandez des preuves liées à la révision exacte du modèle plutôt qu’une réussite ou un échec générique.
| Élément DFM | Ce qu'il doit contenir | Décision qu’il soutient |
|---|---|---|
| Carte des couleurs d'épaisseur | Légende, révision du modèle, mur nominal et extrêmes locaux signalés. | Trouvez les masses cachées et les régions restrictives dans toute la partie. |
| Ensemble de sections | Coupe la base, la tige, les nervures, les bossages, les détails en relief et les caractéristiques d'accouplement. | Expliquez comment les régions de la carte de couleurs ont été créées. |
| Proposition de carottage | Géométrie avant et après avec notes de position, de poids et d'éjection. | Réduisez la masse solide sans perdre la fonction du produit. |
| Examen des côtes et du patron | Épaisseur de base, hauteur, rayon, dépouille et face cosmétique opposée. | Soutenez la pièce sans créer de nouvelles zones de cuvette. |
| Examen du remplissage et de l'emballage | Résine sélectionnée, emplacement de la porte, restrictions fines et zones de compactage épaisses. | Vérifiez si la cavité peut se remplir et recevoir la pression comme prévu. |
| Concept de refroidissement | Zones lourdes, limites de refroidissement du cœur et différences de rétention attendues. | Planifiez le moule autour de la masse thermique réelle. |
| Hypothèses ouvertes | Exigences non confirmées en matière de résine, de couleur, de texture, de décoration ou de charge. | Empêchez une vérification de géométrie provisoire de devenir une version finale. |
Kingke'sservice de conception de moules à injection de précisioncouvre le DFM, la disposition des cavités, les canaux, le refroidissement, la ventilation et l'éjection. Ces systèmes de moules doivent être superposés lors de l'examen de l'épaisseur. Une base creuse qui semble meilleure dans la CAO du produit peut créer des conditions de refroidissement ou d'éjection difficiles si la structure de l'outil est ignorée.
11. Inspectez les échantillons moulés par rapport à la carte murale
Le premier échantillon doit être considéré comme une preuve de la conception, du moule et du processus. Marquez chaque observation sur la même vue utilisée pour l’examen de l’épaisseur du mur. Cela permet de vérifier plus facilement si un évier se trouve en face d'une nervure, si un plan court se trouve au-delà d'une fine restriction ou si une base déformée suit une section inégale.
Inspecter:
- Visages cosmétiques sous un éclairage constant pour les changements d'évier et de brillance.
- Le plan debout sur une surface de référence plane.
- Empilage et accouplement de pièces à l'aide d'homologues de production.
- Caractéristiques fines et distantes pour un remplissage et une distorsion complets.
- Zones de nervures et de bossages pour les dépressions des faces opposées.
- Cohérence cavité à cavité avec identité de pièce préservée.
- La surface finale décorée après impression, peinture ou revêtement.
Conservez le matériau, la couleur, la cavité, la date de l'échantillon et la révision du processus avec les photographies. Un élément attrayant ne suffit pas à séparer un résultat stable d’un coup favorable. Leguide des défauts de moulage par injectionfournit une séquence de diagnostic plus large pour les tirs courts, les dommages causés par l'évier, le gauchissement et l'éjection.
Si une modification géométrique est nécessaire, mettez à jour la carte murale et répétez l'analyse concernée. Kingke'sservice de moulage par injection plastiquecomprend les tests de moisissures et la validation des échantillons, qui doivent rester liés à la révision approuvée du produit.
Questions fréquemment posées
Quelle épaisseur de paroi doit avoir une pièce de jeu de société en plastique ?
Il n’existe pas d’épaisseur de paroi universelle pour chaque pièce de jeu. La valeur dépend de la qualité exacte de la résine, de la longueur du flux, de la position de la porte, de la géométrie, de la résistance cible, de l'apparence et du processus de moulage. Définissez un mur nominal comme référence de conception, cartographiez les variations inévitables et demandez au concepteur de moules de confirmer les valeurs finales lors du DFM.
Pourquoi faut-il éliminer une base de pion épaisse ?
Une base solide peut créer une masse locale importante qui se refroidit et se rétrécit différemment de la tige plus fine et de la peau externe. Le carottage élimine la matière d'une zone cachée tout en conservant une coque extérieure et toutes les nervures nécessaires. La base révisée doit encore répondre aux exigences de poids, d'équilibre, de résistance, de porte et d'éjection.
Les nervures remplacent-elles des murs plus épais ?
Les nervures peuvent ajouter de la rigidité sans épaissir la pièce entière, mais leur base crée une augmentation locale de l'épaisseur là où elle rejoint la paroi principale. Gardez la nervure plus fine que la paroi nominale, ajoutez un rayon de racine et une dépouille appropriés, et vérifiez la surface cosmétique opposée pour détecter tout risque d'évier.
L'épaisseur de la paroi peut-elle corriger un plan court ?
La modification d'une section fine ou restrictive peut améliorer le remplissage, mais un impact court peut également provenir de l'emplacement de la porte, de la ventilation, du comportement d'écoulement de la résine ou des paramètres du processus. Marquez la zone incomplète, comparez les cavités et examinez le trajet d'écoulement complet avant de modifier la géométrie du produit.
Un prototype doit-il avoir l’épaisseur de paroi finale moulée par injection ?
Le prototype doit représenter la géométrie de production prévue lorsqu'il est utilisé pour vérifier l'ajustement, l'équilibre et la manipulation. Un échantillon imprimé en 3D peut ne pas reproduire la rigidité, le retrait ou le comportement de la surface moulé par injection. Ses résultats doivent donc être traités comme une preuve de conception plutôt que comme une preuve du processus de moulage final.
Besoin d'une révision de l'épaisseur du mur avant l'outillage ?
Envoyez le dernier modèle 3D, la résine prévue, les quantités de composants, les dimensions critiques, les notes cosmétiques et les exigences de poids ou d'équilibre. Kingke peut examiner les sections de mur, les carottages, les nervures, l'interaction des portes et la structure du moule proposée.
Demander un examen DFM