Certains composants en plastique ne peuvent pas obtenir la structure, l'apparence, l'étanchéité, l'adhérence ou l'intégration fonctionnelle requis par une seule opération de moulage par injection. When a molded part needs an additional material layer, insert, functional feature, or secondary molded section,Moulage par injection de formage secondairepeut fournir une approche de fabrication appropriée.
Ce procédé est particulièrement utile lorsque le composant final doit combiner différents matériaux ou intégrer un composant préalablement formé dans une structure moulée. It can help reduce separate assembly operations while allowing manufacturers to develop parts with more complex functional requirements.Kinghefournit des solutions de moulage par injection aux clients nécessitant des processus de formage secondaire pour différentes applications industrielles.
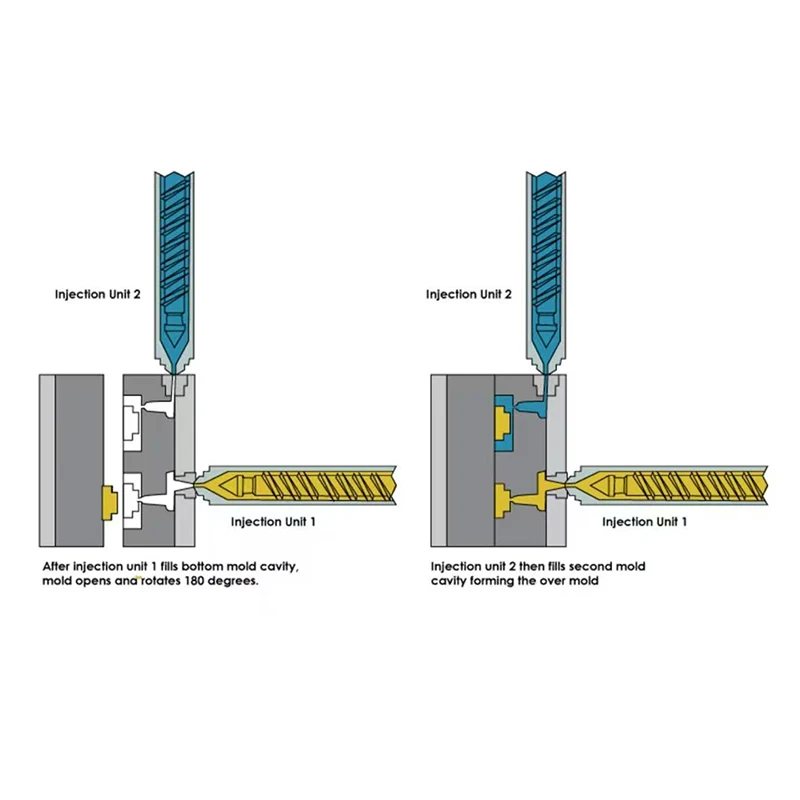
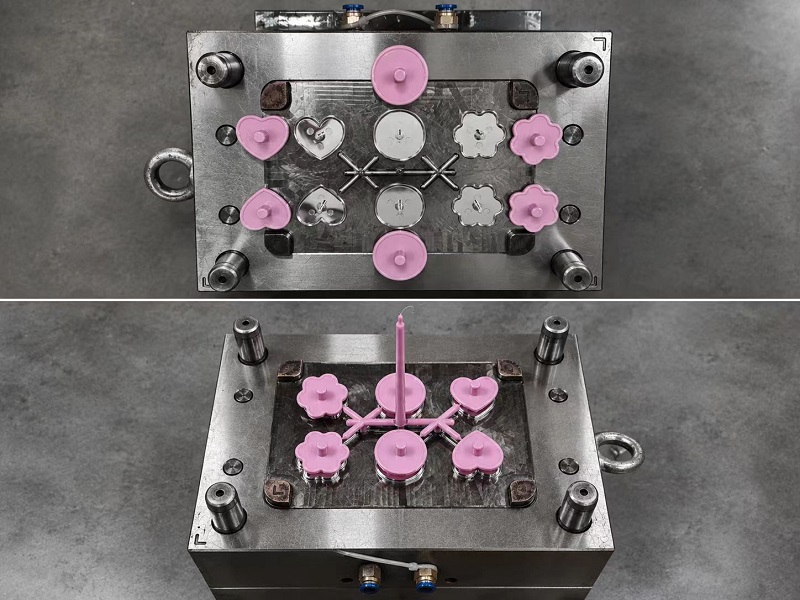
Le moulage par injection de formage secondaire fait référence à un processus de moulage par injection dans lequel un composant moulé existant ou un insert préparé est soumis à une autre opération de moulage. A second material or molded section is then formed around or onto the original component.
The first component acts as the substrate, while the second molding stage adds additional material or functionality. Selon la conception du produit, le matériau secondaire peut assurer l'étanchéité, l'isolation, la protection, l'adhérence, l'intégration structurelle ou d'autres caractéristiques requises.
Différents matériaux peuvent offrir différentes caractéristiques de performance. Un plastique rigide peut fournir un support structurel, tandis qu'un matériau plus souple peut améliorer l'adhérence, l'étanchéité, l'amortissement ou la résistance aux vibrations.
La sélection de matériaux compatibles est importante car l'interface entre le premier et le deuxième matériau peut affecter la fiabilité du composant fini.
La fabrication conventionnelle peut nécessiter que des composants séparés soient d'abord moulés, puis assemblés à l'aide d'adhésifs, de fixations, d'ajustements à pression, de soudage ou d'autres méthodes. Le formage secondaire peut intégrer certaines de ces fonctions directement dans le processus de moulage.
La réduction des étapes d'assemblage séparées peut simplifier le flux de production et réduire le nombre de composants individuels à manipuler pendant la fabrication.
Le moulage secondaire peut combiner un substrat et un matériau supplémentaire en un seul composant intégré. Cela peut être utile lorsqu'un produit nécessite une couche externe protectrice, une zone d'étanchéité, une section flexible ou un composant intégré.
La conception finale peut donc assurer plusieurs fonctions au sein d'un seul assemblage moulé plutôt que de s'appuyer sur plusieurs pièces fabriquées séparément.
Un matériau secondaire peut modifier les caractéristiques de surface d'une pièce moulée existante. Selon le matériau et la conception, cela peut améliorer l'adhérence, l'amortissement, l'étanchéité, l'isolation, l'amortissement des vibrations ou la protection de l'environnement.
Les composants automobiles doivent souvent résister aux vibrations, aux changements de température, à l’humidité et à une utilisation mécanique répétée. Le formage secondaire peut être utilisé lorsqu’une structure en plastique rigide nécessite un matériau d’étanchéité, de rembourrage, d’isolation ou de protection supplémentaire.
Les applications potentielles incluent les interrupteurs, les poignées, les connecteurs, les boîtiers de capteurs, les capots de protection et d'autres composants nécessitant une construction multi-matériaux.
Les produits électriques contiennent fréquemment des bornes, des contacts, des fils, des connecteurs et d'autres composants qui doivent être intégrés dans des boîtiers en plastique. Le moulage secondaire peut aider à positionner et à protéger ces éléments dans le composant final.
Pour les applications électriques, la sélection des matériaux et les conditions de moulage doivent être évaluées en fonction de l'isolation, de la température, de la stabilité dimensionnelle et des exigences environnementales.
Les produits de consommation tels que les appareils portatifs, les outils, les commandes, les poignées et les équipements ménagers peuvent nécessiter des caractéristiques de surface différentes de celles fournies par un seul plastique rigide.
Un matériau flexible secondaire peut être ajouté à des zones sélectionnées pour améliorer l'adhérence, le confort, l'absorption des chocs ou les performances de manipulation.
Les produits médicaux et de soins de santé peuvent nécessiter des structures intégrées avec des exigences spécifiques en matière de propreté, de compatibilité des matériaux, de résistance chimique, de stérilisation et de cohérence dimensionnelle.
Lorsque le formage secondaire est utilisé pour de telles applications, les matériaux sélectionnés et le processus de fabrication doivent être évalués par rapport aux exigences réglementaires et de produit applicables.
Les équipements industriels peuvent utiliser des composants moulés secondaires pour les capots de protection, les joints, les poignées, les éléments de contrôle des vibrations, la protection des câbles et d'autres pièces fonctionnelles.
Le processus peut être utile lorsqu'un composant doit combiner des performances structurelles rigides avec un autre matériau offrant une protection ou une flexibilité supplémentaire.
La première étape de moulage produit le substrat principal ou composant de base. Ses dimensions et caractéristiques de surface doivent être maîtrisées car elles affectent directement la deuxième opération de moulage.
Le substrat peut comprendre des rainures, nervures, trous, contre-dépouilles spécifiques ou d'autres caractéristiques structurelles conçues pour aider à positionner le composant ou améliorer la rétention mécanique pendant le moulage secondaire.
Après la première étape de moulage, le substrat est préparé pour la deuxième opération. Selon le processus, la préparation peut impliquer le nettoyage, le positionnement, l'inspection, le préchauffage ou le transfert du composant dans un autre moule.
Un positionnement précis est particulièrement important lorsque le deuxième matériau doit couvrir uniquement une zone spécifique du substrat.
Le deuxième matériau est injecté dans le moule autour ou sur le substrat préparé. Le matériau s'écoule dans la cavité désignée et forme la structure secondaire requise.
La pression d'injection, la température, la vitesse de remplissage, les conditions de refroidissement et la conception du moule doivent être contrôlées en fonction du matériau sélectionné et de la géométrie du produit.
Après injection, le composant peut refroidir et se stabiliser avant son éjection et son inspection. La pièce finie doit être vérifiée pour la précision dimensionnelle, la liaison ou la rétention mécanique, la qualité de la surface, les bavures, la déformation et d'autres défauts liés au processus.
Les premier et deuxième matériaux doivent être sélectionnés en fonction de leurs caractéristiques physiques et de traitement. Dans les applications nécessitant une adhésion matériau sur matériau, la compatibilité entre le substrat et le matériau secondaire est particulièrement importante.
Si les matériaux ne se lient pas correctement, le composant fini peut rencontrer des problèmes de séparation ou d'autres problèmes d'interface pendant le service.
La forme du premier composant moulé influence la façon dont le deuxième matériau s'écoule et reste attaché. Les rainures, nervures, contre-dépouilles et autres caractéristiques géométriques peuvent parfois améliorer la rétention mécanique.
Concevoir ensemble le substrat et la couche secondaire au début de la phase de développement du produit peut permettre d'éviter des problèmes de fabrication ultérieurs.
The second injection process needs to be controlled according to the material's processing window. Une température, une pression ou une vitesse d'injection excessives peuvent affecter le substrat, tandis que des conditions de remplissage insuffisantes peuvent entraîner un moulage incomplet ou des défauts de surface.
Lorsqu'un composant existant est placé dans un moule pour un formage secondaire, sa position doit être contrôlée avec précision. Un mauvais alignement peut entraîner une couverture de matériau inégale, un écart dimensionnel, des zones exposées ou des pièces finies incohérentes.
| Application | Fonction de formage secondaire |
|---|---|
| Poignées et poignées | Ajoutez une surface de préhension plus douce ou plus confortable |
| Connecteurs électriques | Encapsuler ou protéger les contacts et les zones de connexion |
| Composants d'étanchéité | Ajouter du matériau d'étanchéité autour d'un substrat rigide |
| Pièces automobiles | Assurer l’isolation, la protection, le rembourrage ou l’étanchéité |
| Composants industriels | Ajouter un matériau protecteur ou résistant aux vibrations |
| Produits de consommation | Améliorer l'adhérence, l'apparence, le confort ou la résistance aux chocs |
| Boîtiers électroniques | Intégrer du matériel de protection ou d’isolation |
| Élément d'évaluation | Considération de l'acheteur |
|---|---|
| Matériau de base | Confirmer le matériau utilisé pour la première étape de moulage |
| Matériau secondaire | Vérifier la compatibilité avec le support |
| Géométrie de la pièce | Évaluez les rainures, les nervures, les contre-dépouilles et autres caractéristiques de rétention |
| Exigence de cautionnement | Déterminer si une adhésion chimique ou une rétention mécanique est requise |
| Tolérance dimensionnelle | Définir les dimensions critiques pour les deux étapes de moulage |
| Finition de surface | Spécifier les exigences en matière de texture, d'apparence et de qualité de surface |
| Volume de production | Tenir compte des exigences en matière d'outillage et de processus en fonction de la demande annuelle |
| Automation | Déterminer si le chargement et le transfert du substrat doivent être automatisés |
| Inspection | Définir les exigences d’inspection dimensionnelle, visuelle et fonctionnelle |
| Environnement d'application | Tenez compte de la température, des produits chimiques, de l'humidité, des vibrations et de la charge mécanique |
La conception du moule doit fournir un chemin d'écoulement approprié pour le matériau secondaire. Une mauvaise conception du débit peut entraîner un remplissage incomplet, de l'air emprisonné, des lignes de soudure ou une répartition inégale des matériaux.
La couche secondaire doit avoir une épaisseur appropriée et constante dans la mesure du possible. Des variations importantes peuvent affecter le refroidissement, le retrait, la stabilité dimensionnelle et l’apparence de la surface.
La géométrie moulée secondaire doit permettre de retirer la pièce finie du moule sans endommager le substrat ou le matériau nouvellement formé. Les angles de dépouille et les emplacements d'éjection doivent donc être pris en compte lors du développement du moule.
Si le processus de formage secondaire est destiné à remplacer une opération d'assemblage séparée, la séquence de fabrication complète doit être évaluée avant le début de l'outillage. Cela comprend la production du substrat, le transfert, le moulage secondaire, l'inspection et l'emballage final.
L'intégration de plusieurs matériaux ou composants dans une seule pièce moulée peut réduire le nombre de pièces individuelles à manipuler et à assembler.
Un processus de moulage contrôlé peut fournir un positionnement plus cohérent du matériau secondaire que l'assemblage manuel, en particulier lorsqu'un outillage approprié et des systèmes de chargement automatisés sont utilisés.
Lorsque le processus de moulage secondaire remplace avec succès l'application d'adhésif, la fixation mécanique ou une autre opération d'assemblage, les fabricants peuvent simplifier le flux de production et réduire les variations potentielles liées à l'assemblage.
Kinghepeut évaluer les exigences de formage secondaire en fonction de la structure de la pièce, des matériaux, du volume de production, des exigences dimensionnelles et de l'application prévue. Early process evaluation helps determine whether secondary molding is appropriate for the specific component.
Le formage secondaire nécessite une coordination entre le premier composant moulé, la méthode de transfert ou de positionnement, le deuxième moule, les paramètres d'injection et le processus d'inspection. Ces facteurs doivent être pris en compte ensemble pour établir un flux de production stable.
Pour les applications automobiles, électroniques, industrielles, grand public et autres, le matériau secondaire requis et la structure de moulage peuvent varier considérablement.Kingheaide les clients à évaluer le processus en fonction des exigences fonctionnelles du composant fini plutôt que de traiter le moulage secondaire comme un processus standard unique.